

Takistustraatkeevitusmasinad traadi- ja metallisõlmede jaoks
Kõrge täpsusega takistustraatkeevitussüsteemid, mis on loodud stabiilse elektrilise järjepidevuse ja mehaanilise ühendustugevuse tagamiseks traadi ja metallosade sõlmede vahel.


Kategooria Sissejuhatus
Traadiühenduse terviklikkus mõjutab otseselt tööstussõlmede elektrilist jõudlust ja mehaanilist vastupidavust. Takistustraadi keevitamisel kasutatakse lokaliseeritud elektritakistussoojendust ja rakendatud elektroodide jõudu, et ühendada traat-traadiga, traat-klemmiga või traat-lehtmetalli konfiguratsioonid ilma täitematerjalideta. Seadmete valik sõltub traadi läbimõõdust, keermete arvust, soojus- ja elektrijuhtivusest, sulamispunktidest ja nõutavatest tõmbetugevuse väljatõmbelävedest. Täpne suletud ahelaga juhtimine keevitusvoolu, impulsi ajastuse ja kinnitusjõu üle hoiab ära juhtme muljumise, pinna põlemise või liidese ebapiisava sulandumise.
Keevitusmeetodid
Otsast otsani põkkkeevitus:
Joondab ja ühendab traadi otsad piki sama telge, kasutades pöörderõhku ja lokaliseeritud takistusvoolu pidevaks mähise söötmiseks või keerme parandamiseks.
Risttraatkeevitus:
Kontsentreerib voolu ristuvates või risti asetsevates traadi kontaktpunktides, et luua traatvõrku, võre ja puuri konstruktsioonides tahkeid keevisõmblusi.
Paralleelne keevitamine:
Kaitseb kontrollitud jõujaotuse all mitmest ahelast koosnevad juhtmed, põimitud vaskšundid või peened litz-traadid otse lamedate siinide, kontaktilehtede või lehtmetalliklemmide külge.
Klemmi kokkupressimise abiga takistuskeevitus:
Kombineerib mehaanilise pressimise ja sellele järgneva takistussulandumise, et kõrvaldada kontakttakistus ja taluda kõrget mehaanilist vibratsiooni autotööstuses ja toitejaotusjuhtmetes.
Masina tüübid
Traadi põkkkeevitusmasinad:
Kompaktsed seadmed, mis on ehitatud teras-, vask-, messing- ja legeeritud juhtmete aksiaalseks põkkliitmiseks enne tõmbamist või kokkupanekut.
Mitmeahelalised ja punutud traatkeevitajad:
Tugevad masinad, mis on varustatud laiade kontuuridega elektroodidega, et koondada lahtised juhtmekiud kindlateks klemmiotsteks ilma kulumiseta.


Peentraadiga mikrokeevitajad:
Täpsed toiteallikad (inverter DC või kondensaatori tühjenemine), mis annavad lühikese kestusega madala termilise mõjuga energiaimpulsse õrnade instrumentide ja elektrooniliste juhtmete jaoks.
Risttraatvõrkkeevitusjaamad:
Mitmeelektroodilised ja pneumaatilised indekseerimismasinad, mis on ette nähtud mitme traadi ristumisõmbluse teostamiseks üheaegselt konstruktsiooniraamides.
Vasest punutud šundid ja maandusrihmad:
Paindlikud juhtivad sõlmed, mida kasutatakse toitejaotuskappides, akukomplektides ja rasketes masinates.
Kütteelementide komplektid:
Nikkel-kroom (NiCr) ja raud-kroom-alumiinium (FeCrAl) takistusjuhtmed, mis on ühendatud tööstuslike kütteseadmete ja seadmete elektriühenduste kontaktidega.
Autode rakmed ja toiteklemmid:
Rasked vask- ja alumiiniumjuhid, mis on ühendatud toiteklemmidega, mis alluvad termilisele tsüklile ja füüsilisele pingele.
Anduri ja instrumendi juhtmete ühendused:
Termopaari juhtmed ja andurite juhtmed on ühendatud väikese soojussisendiga kontakttihvtidega, et säilitada materjali füüsikalised omadused.
Traatvõrk ja raami koostud:
Seadmete sisemised nagid, filtrite tugivõred ja tööstuslikud traatkorvid, mis nõuavad jäika liigendi joondamist.
Traadi mõõt ja ristlõikepindala:Määrab vajaliku sekundaarse trafo kVA nimiväärtuse, voolu väljundvahemiku ja elektroodi rõhu nõuded.
Kiudude arv ja geomeetria:Mitmeahelalised ja põimitud traadi konfiguratsioonid nõuavad spetsiaalseid elektroodide kontuure, et tagada voolu ühtlane jaotus kõigi üksikute filamentide vahel.
Materjalide paarid:Erinevate metallide (nt vase ja nikli või messingi ja terase) ühendamiseks on vaja programmeeritavaid mitmeastmelisi vooluimpulsse, et tasakaalustada erinevaid elektri- ja soojusjuhtivusi.
Pinna seisukord ja katted:Oksiidkihid, plaadistus või emailisolatsioon määravad nõutavad jõuprofiilid, impulsieelsed kuumutamistsüklid või mehaanilise eemaldamise nõuded.
Ühised tulemuslikkuse eesmärgid:Kindlaksmääratud tõmbejõu väljatõmbejõu läved, maksimaalsed mikrooomilised pingelanguse piirid ja keevisõmbluse tüki suurus määravad masina juhtimise täpsuse.
Kohandamise valikud
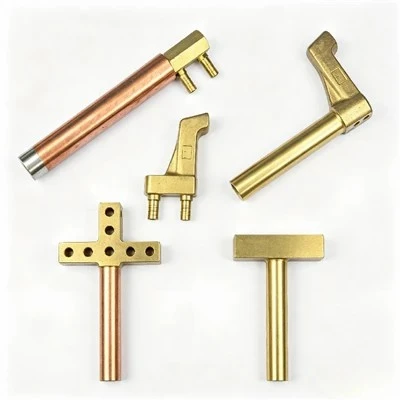
Traadi joondamise ja positsioneerimise kinnitusvahendid:V-soonega kinnitusplokid, keraamilised traadijuhikud ja isetsentreeruvad mehaanilised lõuad, et säilitada keevitamise ajal geomeetriline kontsentrilisus.
Kinnitus- ja jõujuhtimissüsteemid:Pneumaatilised või servoajamiga presspead, mis pakuvad programmeeritavaid jõuprofiile, mis on kohandatud pehmele vasele või rabedatele traadisulamitele.
Elektroodide sulamid ja profiilid:Eritellimusel töödeldud elektroodiotsad, mis on valmistatud kroomtsirkooniumvasest (CuCrZr) või volframvasest (WCu), mille raadiused või sooned vastavad kindlale traadikujule.
Automatiseerimine ja osade käsitsemine:Integreeritud lineaarsed indekseerimisslaidid, pöördlauad ja robotiseeritud lõpp-efektori liidesed suure mahuga automatiseeritud kokkupanekuks.
Reasisese kvaliteedi jälgimine:Keevituskontrollerid, mis jälgivad iga keevitustsükli jooksul dünaamilisi takistuskõveraid, voolu nihet ja pingelangust, et tuvastada koheselt mittevastavad ühendused.
KKK

Esitage juhtmete spetsifikatsioonid ja näidised protsesside hindamiseks
Tehnilise teostatavuse hinnangu ja kohandatud seadmete konfiguratsiooni saamiseks saatke juhtmete tehnilised joonised, materjalide andmelehed, näidisfotod, tunnitoodangu sihtväärtus ja kvaliteedinõuded.
[Taotlege tehnilist hindamist ja protsessi ettepanekut]
Oleme Hiinas üks kogenumaid takistustraadi keevitusmasinate tootjaid ja tarnijaid. Professionaalse tootmismeeskonnaga pakume laia valikut suurepärase kvaliteediga tooteid. Ostke meie tehasest konkurentsivõimelise hinnaga kohandatud takistustraadi keevitusmasinaid.